Il ruolo delle lavorazioni meccaniche nella carpenteria saldata
Un componente in carpenteria metallica nasce quasi sempre da una sequenza di processi: taglio della lamiera o del profilato, piegatura o calandratura, saldatura degli elementi e, infine, lavorazioni meccaniche di completamento. Quest'ultima fase è spesso la meno visibile ma è quella che determina se un pezzo saldato potrà essere montato, accoppiato o messo in esercizio senza interventi correttivi successivi.
Foratura, fresatura, alesatura e maschiatura intervengono quando le tolleranze richieste da un disegno non sono ottenibili con il solo taglio e la sola saldatura, oppure quando il processo di saldatura stesso introduce distorsioni che vanno recuperate meccanicamente.
Perché saldatura e lavorazioni meccaniche non sono intercambiabili
Il taglio laser e il taglio plasma garantiscono tolleranze dimensionali buone sul profilo del pezzo, ma la saldatura successiva introduce calore localizzato che genera ritiri, deformazioni angolari e spostamenti relativi tra i componenti assemblati. Su piastre di base, flange di accoppiamento o supporti per cuscinetti, questi spostamenti possono superare la tolleranza richiesta per il foro o per la planarità della superficie di appoggio.
Per questo motivo molti disegni prevedono fori e superfici di riferimento da realizzare dopo la saldatura, lavorando direttamente sul pezzo assemblato anziché sui singoli componenti prima dell'unione. In questo modo la quota finale tiene conto delle distorsioni reali del processo e non di un calcolo teorico basato sui pezzi singoli.
Foratura
La foratura di precisione su pezzi saldati viene eseguita con trapani a colonna, unità a controllo numerico o centri di lavoro, a seconda delle dimensioni del pezzo e del numero di fori richiesti. Oltre al diametro, il disegno deve specificare:
- la tolleranza sul diametro e sulla posizione (interasse tra fori)
- la rugosità superficiale richiesta, se il foro ospita un cuscinetto o una bronzina
- eventuali smussi o raccordi per facilitare il montaggio di perni o viti
- la perpendicolarità del foro rispetto al piano di riferimento, importante per alberi e assi di rotazione
Fresatura
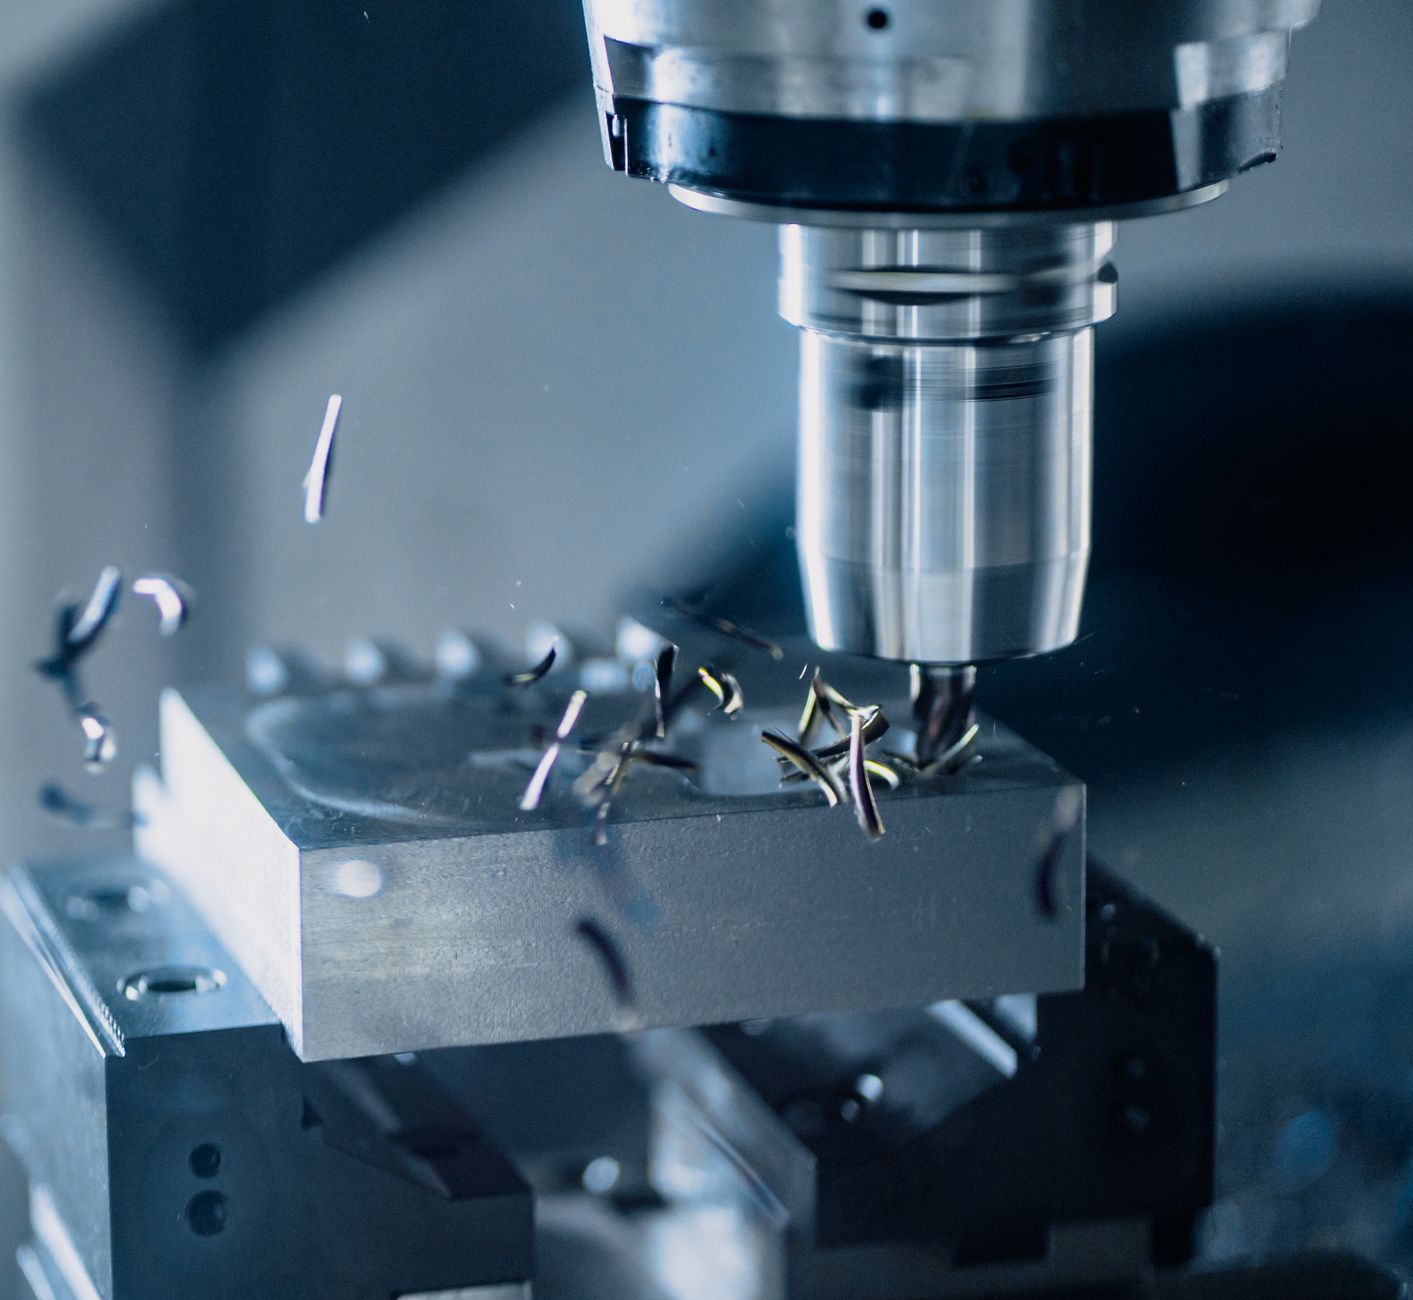
La fresatura serve principalmente a ottenere superfici piane di appoggio, con planarità e rugosità definite, su piastre di base, flange o telai che devono accoppiarsi con altri componenti meccanici o con macchinari a valle. Dopo la saldatura, infatti, le superfici non sono mai perfettamente piane: la fresatura rimuove lo strato superficiale necessario a riportare la quota entro tolleranza, senza dover ripensare la geometria complessiva del pezzo.
Maschiatura e alesatura
La maschiatura crea filettature interne per il fissaggio diretto di viti, evitando l'uso di dadi quando l'accesso al lato opposto del pezzo non è possibile. L'alesatura, invece, rifinisce un foro già esistente per ottenere un diametro e una tolleranza più stretti di quelli ottenibili in foratura diretta, condizione frequente per gli accoppiamenti con alberi rotanti o perni di articolazione.
Sequenza produttiva e scelta dei riferimenti
La sequenza tipica in un componente saldato complesso è: taglio dei singoli elementi, piegatura o calandratura dove richiesto, assemblaggio e saldatura, infine lavorazione meccanica finale sui riferimenti indicati dal disegno. Scegliere correttamente quali quote lavorare dopo la saldatura, e quali invece possono restare come tagliate o come piegate, è una decisione progettuale che incide sui costi e sui tempi di produzione.
In generale conviene riservare la lavorazione meccanica alle quote funzionali: superfici di accoppiamento, fori per organi di collegamento meccanico, sedi per cuscinetti o boccole. Le quote puramente strutturali, che non partecipano a un accoppiamento meccanico, possono normalmente restare entro le tolleranze ottenute da taglio e saldatura, evitando lavorazioni aggiuntive non necessarie.
Indicazioni utili per il disegno tecnico
Per ottenere un preventivo coerente e un pezzo conforme, il disegno dovrebbe indicare chiaramente:
- quali quote sono funzionali e richiedono lavorazione meccanica dopo saldatura
- i riferimenti di quotatura (datum) da cui misurare le tolleranze geometriche
- la rugosità richiesta per ciascuna superficie lavorata
- il tipo di filettatura, classe e profondità per fori maschiati
Una progettazione che distingue chiaramente le superfici grezze da quelle lavorate permette di ottimizzare i tempi di produzione, perché limita le lavorazioni meccaniche alle sole zone in cui sono realmente necessarie per il funzionamento del componente.