Perché le tolleranze sono spesso il punto critico del disegno
Nella carpenteria metallica di precisione le tolleranze dimensionali e geometriche incidono direttamente su tempi di produzione, scarti e costo del pezzo finito. Un disegno che specifica tolleranze troppo strette rispetto alla funzione reale del componente genera lavorazioni aggiuntive, controlli più onerosi e, in molti casi, rischio di non conformità senza alcun beneficio funzionale. Al contrario, tolleranze troppo generiche possono compromettere l'accoppiamento tra parti saldate, la planarità di superfici di appoggio o l'allineamento di fori per bullonature strutturali.
La differenza tra tolleranza di lavorazione e tolleranza di assemblaggio
Un errore frequente nella progettazione è applicare la stessa tolleranza a tutte le quote del disegno, senza distinguere tra quote critiche per l'assemblaggio e quote che non influenzano la funzione del componente. Le tolleranze di lavorazione riguardano la singola operazione (taglio, piegatura, foratura) e dipendono dal processo utilizzato; le tolleranze di assemblaggio riguardano invece l'interazione tra più componenti nel prodotto finito, ad esempio l'allineamento tra due flange o la planarità di un basamento su cui poggia un macchinario.
Separare questi due livelli nel disegno tecnico permette di concentrare l'attenzione, e il relativo costo di controllo, solo dove serve realmente.
Effetto dei processi di taglio e piegatura sulla tolleranza raggiungibile
Il taglio laser a fibra offre generalmente ripetibilità dimensionale elevata su lamiere di spessore contenuto, mentre il taglio plasma e l'ossitaglio, impiegati su spessori maggiori o per esigenze diverse, comportano tolleranze di taglio più ampie e una zona termicamente alterata più estesa. Questo si traduce in quote di taglio meno stringenti rispetto al laser, soprattutto su bordi che richiedono poi una lavorazione meccanica di finitura.
Anche la piegatura introduce una variabilità da considerare: su lunghezze importanti, fino a 12 metri, l'angolo di piega e la quota di ritorno elastico del materiale possono variare leggermente lungo lo sviluppo del pezzo. Un disegno che prevede un controllo dimensionale puntuale in più punti della piega, anziché un'unica quota globale, consente di verificare la conformità reale del pezzo senza richiedere una precisione uniforme non necessaria su tutta la lunghezza.
Tolleranze geometriche: planarità, perpendicolarità, parallelismo
Oltre alle tolleranze dimensionali, nei componenti carpentati assumono rilievo le tolleranze geometriche, in particolare:
- Planarità: fondamentale per basamenti e piastre di appoggio su cui vengono installati macchinari o strutture, dove una deformazione eccessiva compromette la stabilità.
- Perpendicolarità: rilevante per telai e strutture scatolate dove due pannelli devono incontrarsi ad angolo retto per garantire la tenuta meccanica della saldatura.
- Parallelismo: importante nei profilati e nelle strutture a telaio dove più elementi devono rimanere allineati tra loro per consentire il montaggio successivo di altri componenti.
Queste tolleranze vanno specificate con simboli normalizzati secondo la norma ISO 1101, indicando chiaramente il riferimento (datum) rispetto al quale la tolleranza viene misurata. Un riferimento mal scelto, ad esempio su una superficie che verrà successivamente lavorata o rimossa, rende la quota di difficile verifica e genera contestazioni in fase di collaudo.
L'effetto della saldatura sulla tolleranza finale
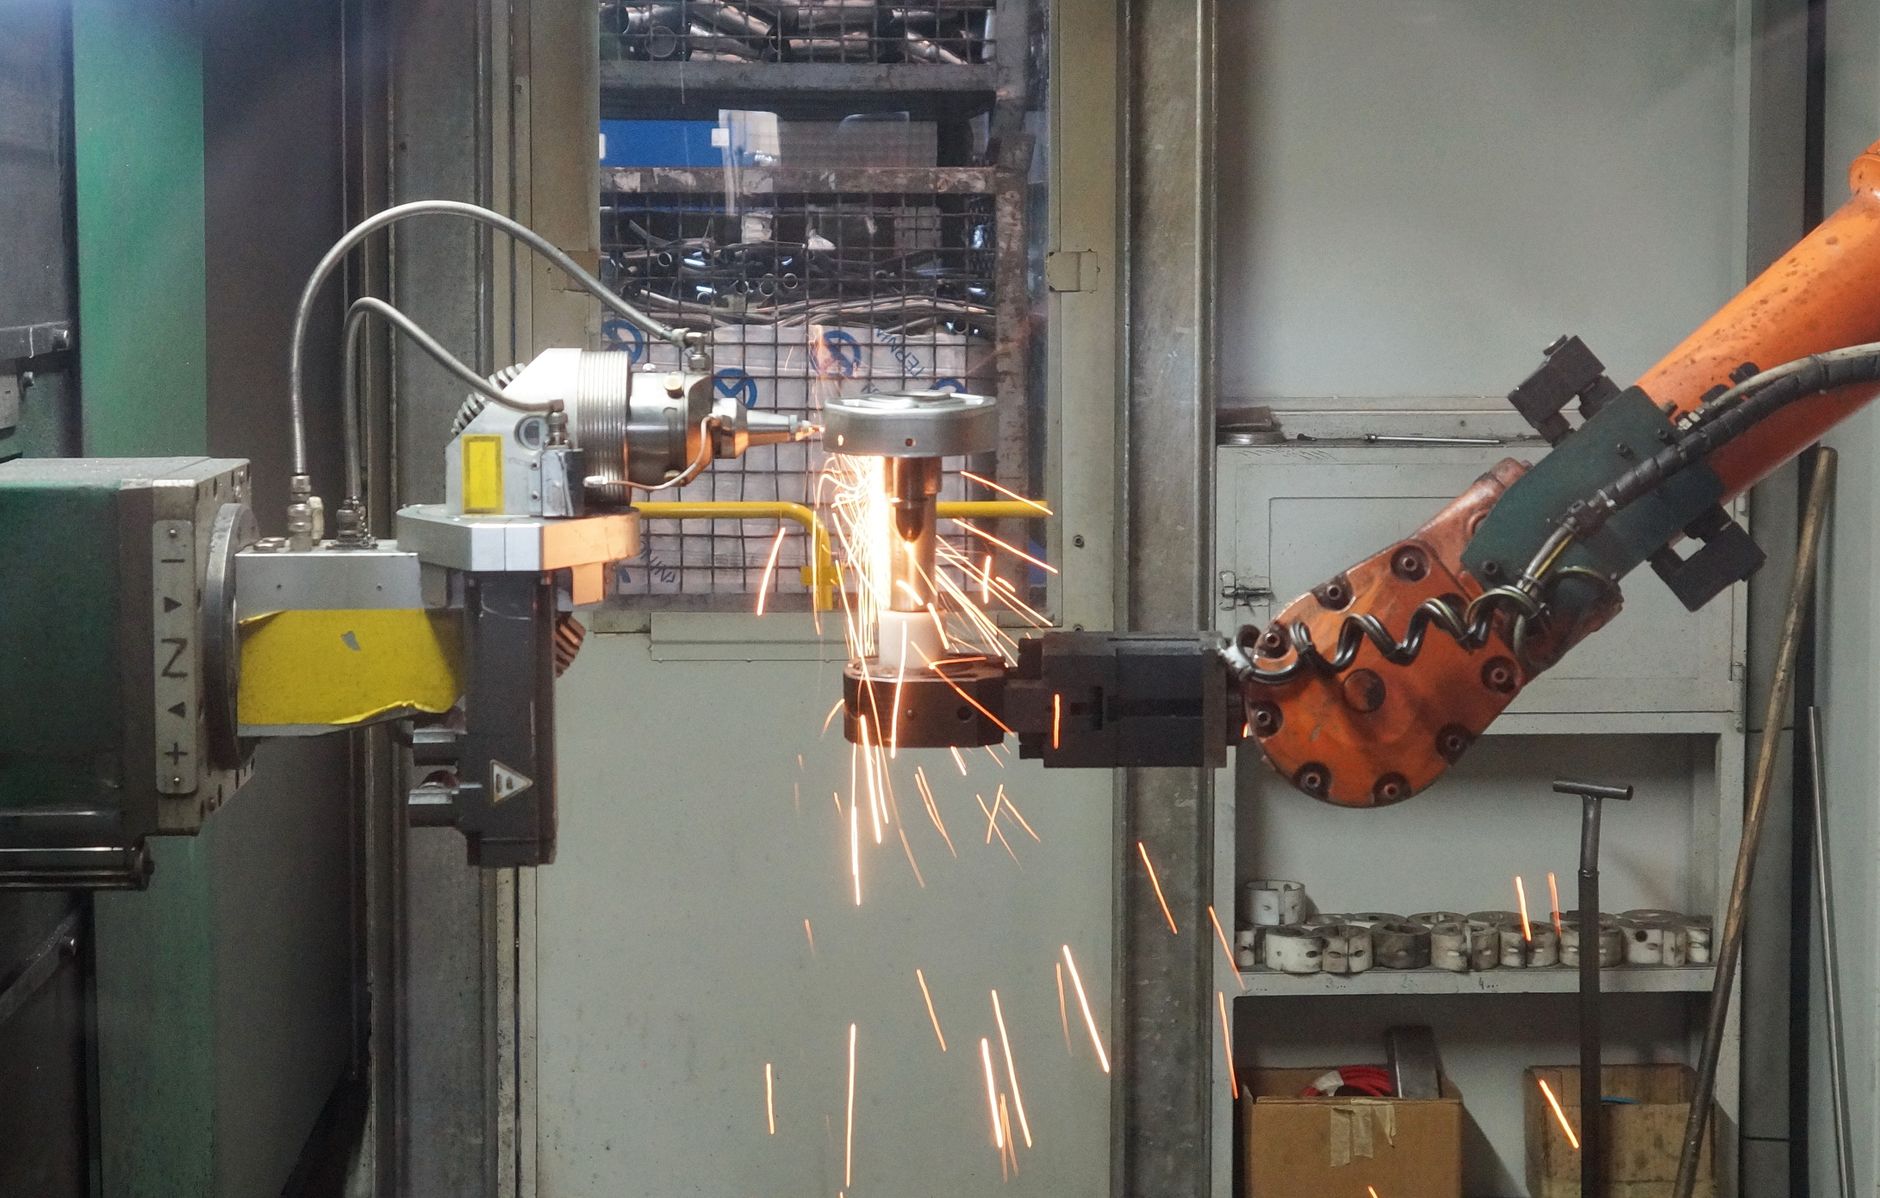
La saldatura, sia essa manuale MIG o robotizzata, introduce deformazioni termiche che vanno previste già in fase di progettazione. Un componente saldato su più lati tende a deformarsi in modo non simmetrico se il piano di saldatura non è bilanciato, con effetti su planarità e perpendicolarità del pezzo finito. Per questo motivo, nei disegni destinati alla produzione è utile indicare non solo la tolleranza finale richiesta, ma anche eventuali sequenze di saldatura o punti di bloccaggio in sagoma, così da ridurre le deformazioni prima che si manifestino.
Nei casi in cui la tolleranza richiesta sia particolarmente stringente, può essere necessario prevedere una lavorazione meccanica di ripresa dopo la saldatura, ad esempio una fresatura delle superfici di appoggio o un'alesatura dei fori di accoppiamento, per compensare le deformazioni introdotte dal processo termico.
Criteri pratici per definire le tolleranze in fase di progetto
Per chi progetta componenti destinati alla carpenteria metallica, alcuni criteri pratici aiutano a definire tolleranze coerenti con il processo produttivo:
- Specificare tolleranze strette solo sulle quote funzionali, lasciando tolleranze generali più ampie (secondo ISO 2768) per tutte le altre dimensioni.
- Indicare chiaramente i riferimenti geometrici (datum) scegliendo superfici stabili e facilmente misurabili.
- Considerare il processo di taglio e piegatura previsto già in fase di quotatura, evitando di richiedere precisioni non ottenibili con il processo indicato.
- Prevedere, dove necessario, una lavorazione meccanica di finitura per le quote più critiche, separandola concettualmente dalla tolleranza di taglio grezzo.
- Valutare l'impatto della saldatura sulla tolleranza finale, specialmente su strutture scatolate o telai di grandi dimensioni.
Il ruolo del controllo qualità
In un'azienda certificata ISO 9001:2015, la definizione delle tolleranze si accompagna a un piano di controllo che stabilisce quali quote vengono verificate, con quale strumento e con quale frequenza. Questo approccio consente di documentare la conformità del pezzo senza dover necessariamente misurare ogni quota del disegno, concentrando le risorse di controllo sulle caratteristiche realmente critiche per la funzione del componente.
Una collaborazione tra progettista e officina fin dalle prime fasi del disegno, con una discussione esplicita sulle tolleranze realmente necessarie, riduce le non conformità in produzione e i tempi di revisione del disegno stesso.