Un processo, due modalità di esecuzione
La saldatura MIG (Metal Inert Gas), tecnicamente identificata come GMAW quando il gas di protezione è attivo, è tra i processi più diffusi nella carpenteria metallica per la sua versatilità su acciaio al carbonio, acciaio inox e alluminio. La stessa tecnologia di base può essere applicata manualmente da un saldatore qualificato oppure gestita da un sistema robotizzato: la scelta tra le due modalità dipende da geometria del giunto, ripetitività della produzione e requisiti di qualità del cordone.
Principio di funzionamento della saldatura MIG
Nel processo MIG, un filo metallico continuo viene alimentato attraverso una torcia e fuso dall'arco elettrico che si genera tra il filo stesso e il pezzo da saldare. Un gas di protezione, generalmente una miscela a base di argon con percentuali variabili di anidride carbonica per l'acciaio, protegge il bagno di fusione dalla contaminazione atmosferica. Il processo è adatto sia a spessori sottili sia a spessori medio-elevati, con parametri di saldatura che vengono adattati in funzione del materiale e della posizione di saldatura.
Saldatura MIG manuale: flessibilità su geometrie variabili
La saldatura manuale è eseguita da un operatore qualificato che controlla direttamente la torcia, regolando in tempo reale angolo, velocità di avanzamento e distanza dal pezzo. Questa modalità presenta alcuni vantaggi specifici:
- Adattabilità: è la soluzione più indicata per componenti con geometrie variabili, giunti di accesso difficile o produzioni a lotti piccoli e frequentemente diversi tra loro.
- Interventi di riparazione: risulta preferibile per saldature di riparazione, modifiche in cantiere o assemblaggi non standardizzati.
- Competenza dell'operatore: la qualità del cordone dipende direttamente dall'esperienza e dalla qualificazione del saldatore, che deve essere certificato secondo gli standard applicabili al processo e al materiale.
Saldatura robotizzata: ripetibilità su grandi serie
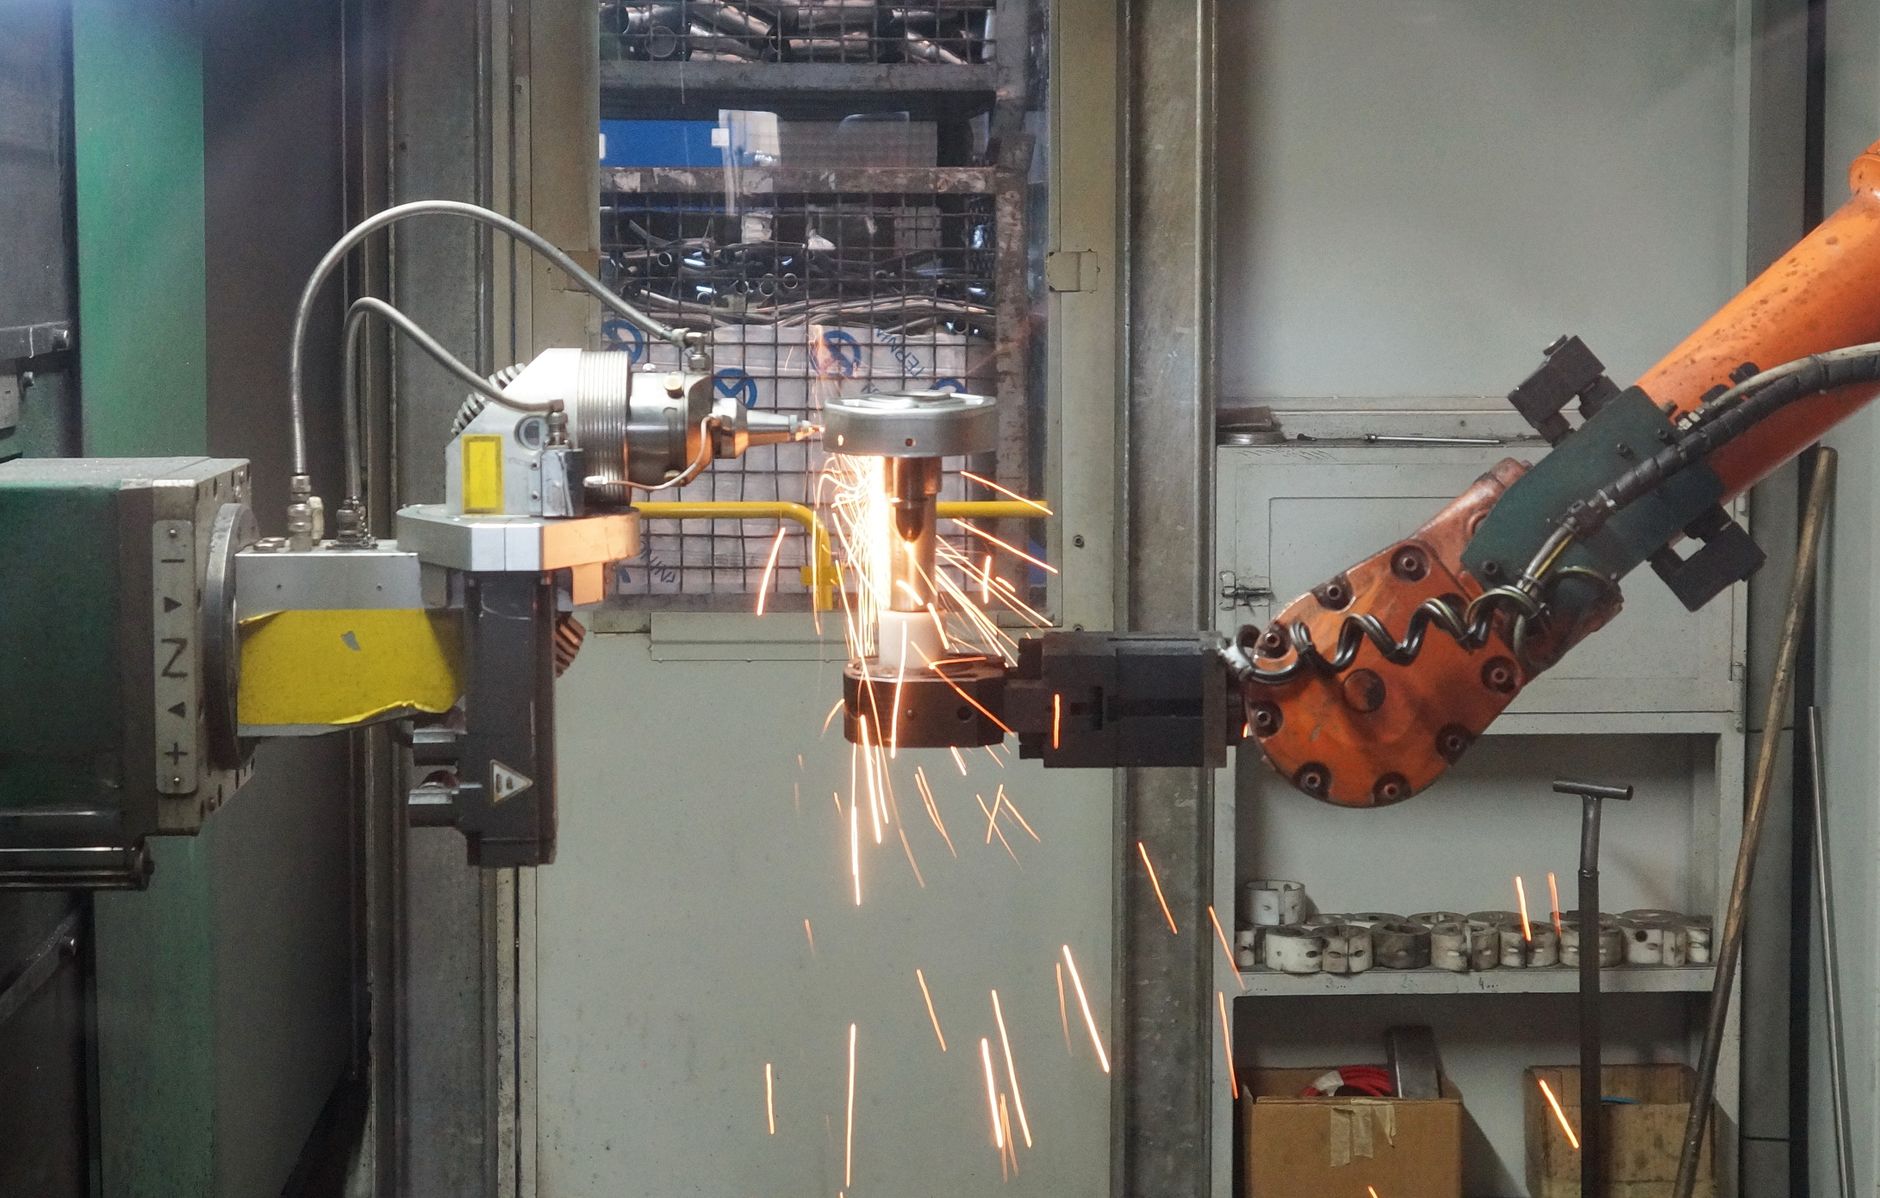
La saldatura robotizzata prevede l'impiego di un braccio automatizzato programmato per eseguire il cordone secondo parametri fissi e ripetibili. I vantaggi principali riguardano:
- Ripetibilità dimensionale: ogni pezzo della serie riceve lo stesso apporto termico e la stessa geometria del cordone, riducendo la variabilità tipica della saldatura manuale.
- Produttività su volumi elevati: una volta programmato il ciclo, il robot può operare con continuità, riducendo i tempi di saldatura su produzioni ripetitive.
- Costanza dei parametri: velocità di avanzamento, tensione e corrente restano costanti lungo tutto il cordone, un aspetto rilevante per componenti soggetti a verifiche di qualità documentate.
Il limite principale della saldatura robotizzata riguarda la fase di programmazione e attrezzaggio, che richiede un investimento di tempo iniziale giustificato solo su produzioni sufficientemente ripetitive. Componenti con geometrie molto variabili o prodotti in esemplari unici risultano generalmente più adatti alla saldatura manuale.
Criteri di scelta tra le due modalità
- Volume e ripetitività della produzione: serie numerose e geometrie costanti favoriscono la saldatura robotizzata; produzioni variabili o prototipali orientano verso la saldatura manuale.
- Accessibilità del giunto: giunti in posizioni difficili da raggiungere con un braccio robotizzato richiedono l'intervento manuale.
- Requisiti di qualità documentata: quando è richiesta una tracciabilità stretta dei parametri di saldatura, la robotizzazione facilita la ripetibilità e la registrazione dei dati di processo.
- Tempistiche di consegna: per piccoli lotti urgenti, l'attrezzaggio di una cella robotizzata può risultare meno efficiente rispetto all'intervento diretto di un saldatore.
Riferimenti normativi per la saldatura strutturale
Per i componenti destinati a strutture metalliche, la norma di riferimento è la EN ISO 3834, che definisce i requisiti di qualità per la saldatura per fusione dei materiali metallici, mentre la EN 1090 disciplina l'esecuzione di strutture in acciaio e alluminio, inclusi i requisiti di qualificazione dei procedimenti di saldatura e del personale. Questi riferimenti normativi sono un utile strumento di dialogo tra progettista e officina per definire con precisione i requisiti di qualità richiesti su un determinato componente, indipendentemente dalla modalità di saldatura scelta per realizzarlo.
Indicazioni per il progettista
In fase di progettazione, è utile specificare nel disegno il tipo di giunto, la classe di qualità del cordone richiesta e, quando pertinente, eventuali requisiti di ispezione visiva o non distruttiva. Lasciare all'officina la scelta tra saldatura manuale e robotizzata, a parità di requisiti di qualità dichiarati, permette di ottimizzare il processo produttivo in funzione dei volumi effettivi e della geometria del componente.